

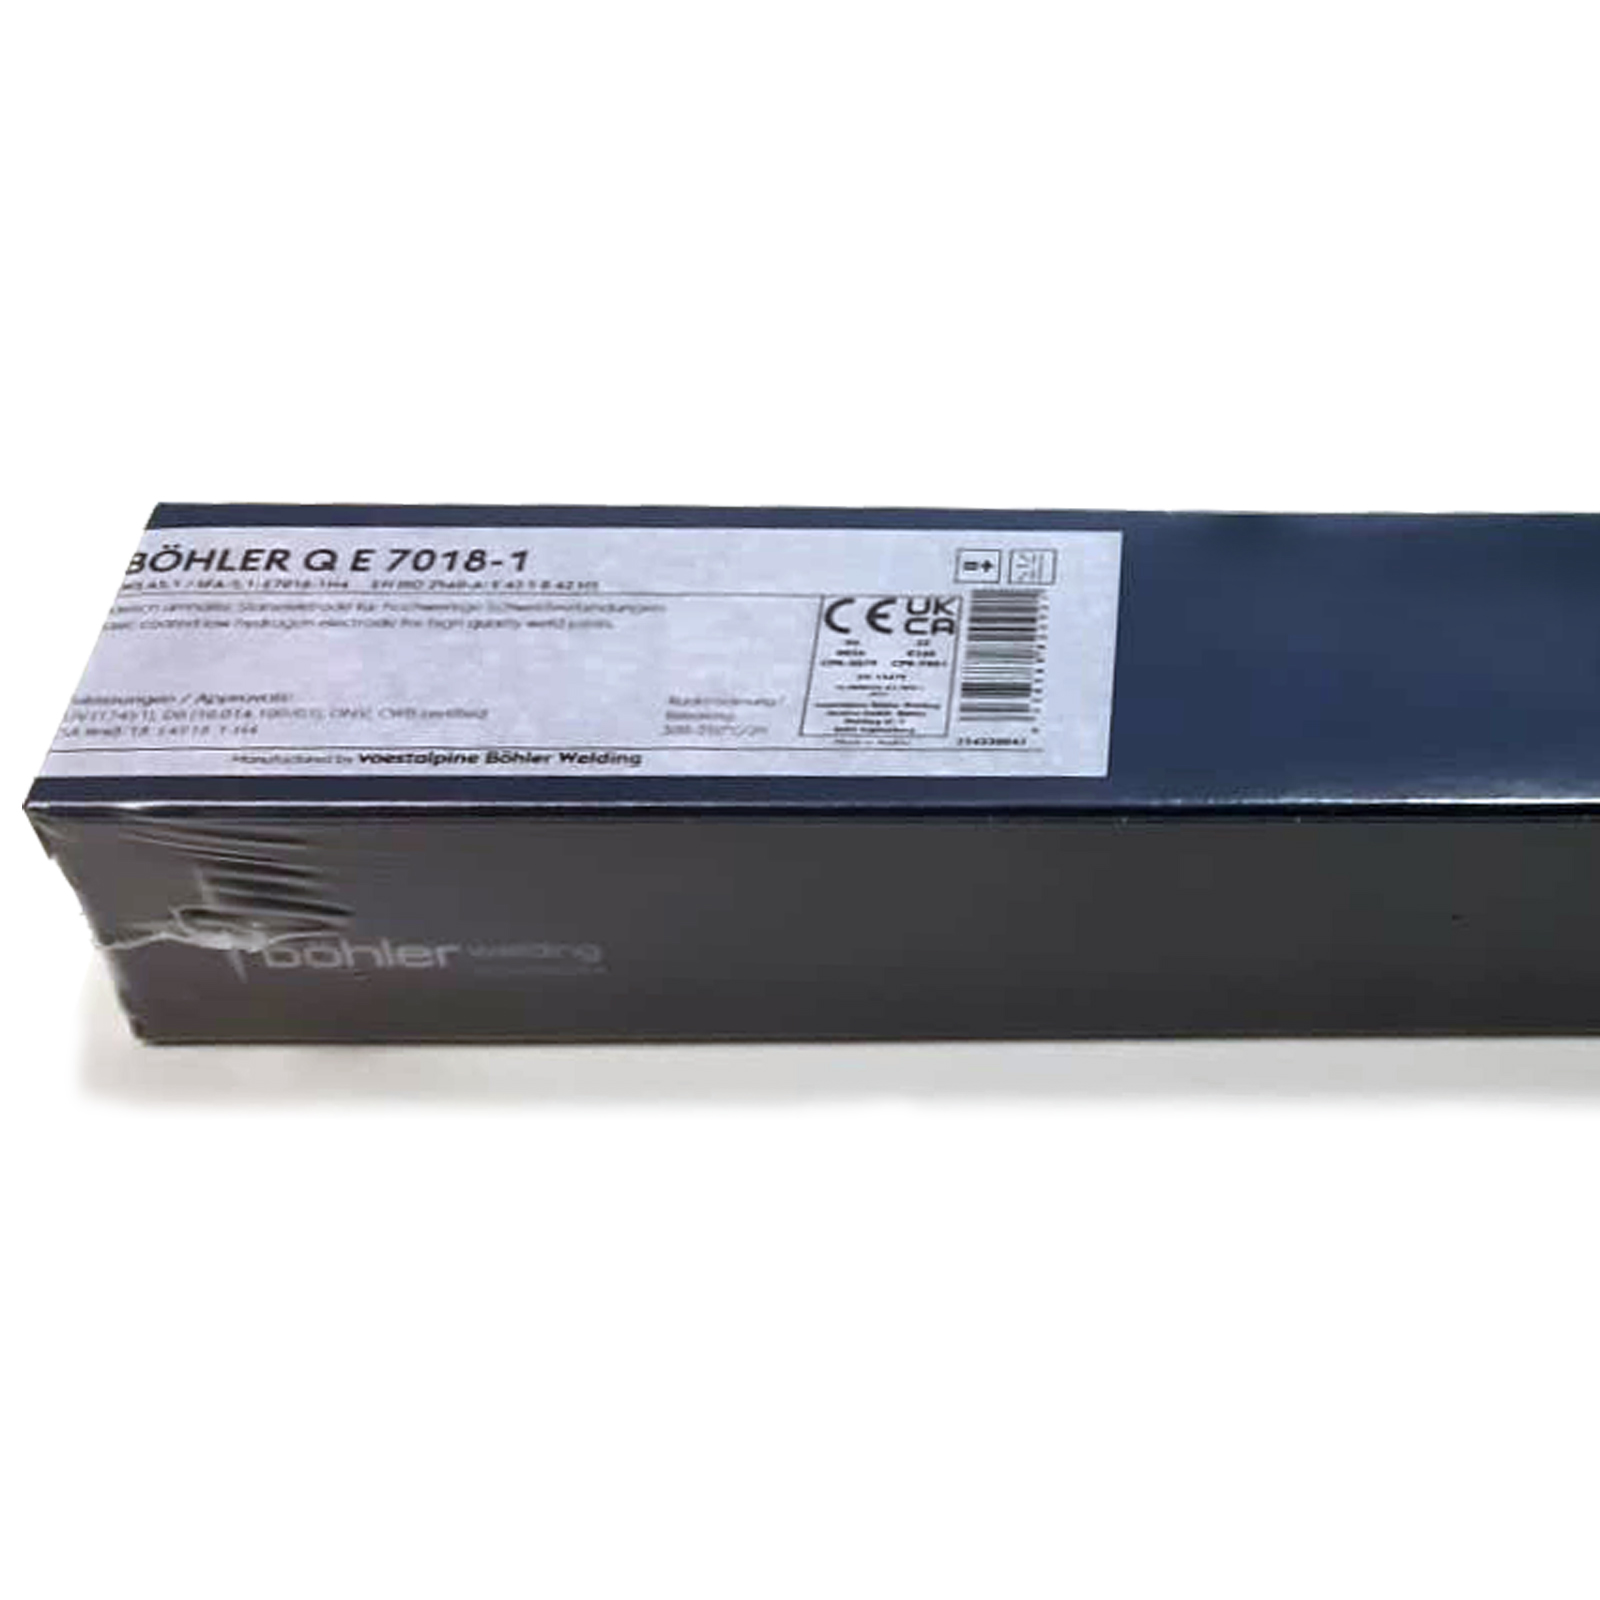
Elettrodo Basico per Saldatura Acciaio Dolce BÖHLER Q E 7018-1 ad Alta Resistenza e Tenacità fino a -50°C Certificato
- ELETTRODO BASICO E7018-1H4 – Elettrodo rivestito basico per realizzare saldature di alta qualità su acciai non legati e numerosi acciai strutturali e tecnici compatibili.
- ELEVATA RESISTENZA E TENACITÀ – Deposito di saldatura con eccellenti caratteristiche meccaniche, ideale per giunti affidabili in carpenteria, costruzioni metalliche, caldareria e manutenzione.
- RESA DI DEPOSITO >110% – Elevata efficienza di deposizione per sfruttare al meglio l’elettrodo durante le operazioni di saldatura.
- SALDABILE IN QUASI TUTTE LE POSIZIONI – Adatto alla saldatura in tutte le posizioni, ad eccezione della posizione verticale discendente.
- AMPIA GAMMA DI DIAMETRI – Disponibile nelle misure da Ø 2,0 a Ø 6,0 mm, per adattarsi a differenti spessori, lavorazioni e applicazioni professionali.
- EN ISO Normativa A EN ISO 2560-A
- EN ISO Classificazione A E 42 5 B 4 2 H5
- AWS/SFA Normativa A AWS A5.1 / SFA-5.1
- AWS/SFA Classificazione A E7018-1 H4
| Caratteristica | Specifiche |
|---|---|
| Marca | BÖHLER |
| Modello | Q E 7018-1 |
| Tipologia | Elettrodo rivestito basico |
| Classificazione EN ISO 2560-A | E 42 5 B 4 2 H5 |
| Classificazione AWS A5.1 | E7018-1H4 |
| Tipo di rivestimento | Basico |
| Corrente | DC+ |
| Posizioni di saldatura | Tutte, eccetto verticale discendente |
| Resa di deposito | > 110% |
| Materiali principali | Acciai non legati e materiali compatibili secondo specifiche del produttore |
| Diametri disponibili | 2,0 / 2,5 / 3,2 / 4,0 / 5,0 / 6,0 mm |
| Lunghezze disponibili | 300 / 350 / 450 mm, secondo variante |
| Analisi tipica C | 0,07% |
| Analisi tipica Si | 0,50% |
| Analisi tipica Mn | 1,10% |
| Rp0,2 tipico | 460 MPa |
| Rm tipico | 540 MPa |
| Allungamento tipico | 26% |
| KV a +20 °C | 160 J |
| KV a -20 °C | 130 J |
| KV a -50 °C | ≥ 47 J |
| Ricondizionamento se necessario | 300–350 °C per minimo 2 ore |
| Approvazioni | TÜV (12451), DB (10.014.100), DNV, CE |
Descrizione
Il BÖHLER Q E 7018-1 è un elettrodo rivestito basico per saldatura manuale ad arco, progettato per la realizzazione di giunti saldati di elevata qualità su acciai non legati e materiali compatibili.
Classificato secondo EN ISO 2560-A E 42 5 B 4 2 H5 e AWS A5.1 / SFA-5.1 E7018-1H4, questo elettrodo è indicato per applicazioni in cui sono richieste buone caratteristiche di resistenza meccanica e tenacità del metallo depositato.
Il BÖHLER Q E 7018-1 è una soluzione particolarmente versatile per professionisti della carpenteria metallica, caldareria, costruzione di recipienti, industria navale, costruzione di macchinari e manutenzione.
Grazie al suo rivestimento basico, è progettato per realizzare saldature affidabili su una vasta gamma di acciai compatibili. Il produttore indica inoltre una resa di deposito superiore al 110%, caratteristica che contribuisce a migliorare l’efficienza durante le lavorazioni.
Elettrodo basico E7018-1 per saldature di qualità
Gli elettrodi basici E7018 sono utilizzati nelle applicazioni in cui è richiesta particolare attenzione alle caratteristiche meccaniche e alla qualità del giunto saldato.
Il BÖHLER Q E 7018-1H4 è progettato per offrire eccellenti proprietà di resistenza e tenacità. Il metallo depositato presenta valori meccanici tipici, nello stato non trattato e in condizione di saldatura, pari a:
- Limite di snervamento: 460 MPa
- Resistenza a trazione: 540 MPa
- Allungamento: 26%
- Resilienza ISO-V a +20 °C: 160 J
- Resilienza ISO-V a -20 °C: 130 J
- Resilienza ISO-V a -50 °C: ≥47 J
Queste caratteristiche rendono l’elettrodo adatto alla realizzazione di giunti su strutture e componenti in cui sono richieste buone proprietà meccaniche del deposito.
Per carpenteria, caldareria e costruzioni industriali
Il campo di applicazione del BÖHLER Q E 7018-1 comprende numerosi settori professionali.
È indicato per saldature di giunzione nella carpenteria metallica, nella costruzione di strutture in acciaio, nella caldareria, nella produzione di serbatoi e recipienti, nella costruzione di veicoli, nel settore navale e nella costruzione di macchinari.
Può inoltre essere utilizzato come strato tampone nelle saldature di riporto su acciai ad alto tenore di carbonio.
Il produttore indica anche l’idoneità alla saldatura di acciai con minore purezza e maggiore contenuto di carbonio, nei limiti dei materiali base compatibili indicati.
Tra gli acciai europei indicati rientrano, tra gli altri:
S235JR–S355JR, S235JO–S355JO, S235J2–S355J2, S275N–S420N, S275M–S420M, P235GH–P355GH, P275NL1–P355NL1, P275NL2–P355NL2, P215NL, P265NL, P355N, P285NH–P420NH.
Sono inoltre indicati acciai per tubazioni e costruzioni industriali, tra cui:
P195TR1–P265TR1, P195TR2–P265TR2, P195GH–P265GH, L245NB–L415NB e L245MB–L415MB.
L’elettrodo è inoltre indicato per diverse tipologie di acciai per costruzioni navali, comprese le classi A, B, D, E e le qualità A 32–F 36 e A 40–F 40.
Compatibilità con numerosi acciai ASTM e API
Il BÖHLER Q E 7018-1 è indicato anche per diversi materiali classificati secondo le normative ASTM.
Tra questi rientrano, ad esempio, ASTM A106 Gr. A, B e C, ASTM A181, A283, A285, A350, A414, A501, A513, A516, A573, A588, A633, A662, A707, A711 e A841.
Per applicazioni su tubazioni e strutture compatibili, il produttore indica inoltre gli acciai API 5L Gr. B, X42, X52, X56 e X60.
Questa ampia gamma di materiali compatibili rende il prodotto una soluzione interessante per professionisti che operano in differenti contesti industriali.
Saldabile in tutte le posizioni, eccetto verticale discendente
Il BÖHLER Q E 7018-1 può essere utilizzato in tutte le posizioni di saldatura, con esclusione della saldatura verticale discendente.
Questa caratteristica permette di affrontare diverse configurazioni di giunto e differenti situazioni operative, risultando particolarmente utile nella carpenteria e nella manutenzione industriale.
Corrente continua DC+
Per la saldatura, il produttore indica l’utilizzo in corrente continua DC con polarità positiva (+).
La corretta regolazione dell’intensità di corrente deve essere effettuata in funzione del diametro dell’elettrodo utilizzato.
La gamma comprende diverse varianti, dalla misura più compatta Ø 2,0 mm fino alla misura Ø 6,0 mm, consentendo di scegliere l’elettrodo più adatto alle caratteristiche della lavorazione.
Elevate caratteristiche meccaniche del deposito
L’analisi chimica tipica del metallo depositato indica:
- Carbonio C: 0,07%
- Silicio Si: 0,50%
- Manganese Mn: 1,10%
Nello stato di saldatura, il deposito presenta valori tipici di:
- Rp0,2: 460 MPa
- Rm: 540 MPa
- Allungamento: 26%
- KV a +20 °C: 160 J
- KV a -20 °C: 130 J
- KV a -50 °C: ≥47 J
Dopo trattamento di distensione a 600 °C per 2 ore, con raffreddamento in forno fino a 300 °C e successivamente in aria, i valori tipici indicati sono:
- Limite di snervamento: 410 MPa
- Resistenza a trazione: 500 MPa
- Allungamento: 27%
- KV a +20 °C: 180 J
- KV a -20 °C: 150 J
- KV a -50 °C: 80 J
Indicazioni per la conservazione e il ricondizionamento
Qualora necessario, il produttore indica un trattamento di ricondizionamento a 300–350 °C per almeno 2 ore.
Per preservare le caratteristiche degli elettrodi basici è importante seguire le corrette indicazioni di conservazione e trattamento previste dal produttore.
Perché scegliere BÖHLER Q E 7018-1
Il BÖHLER Q E 7018-1 è la scelta indicata per chi cerca un elettrodo basico E7018-1 professionale, destinato alla realizzazione di saldature affidabili su acciai non legati e materiali compatibili.
Le sue principali caratteristiche sono:
- rivestimento basico;
- classificazione E7018-1H4;
- ottime caratteristiche di resistenza e tenacità;
- resa di deposito superiore al 110%;
- utilizzo in tutte le posizioni, eccetto verticale discendente;
- impiego in DC+;
- ampia scelta di diametri;
- applicazioni in carpenteria, caldareria, costruzioni navali, veicoli e costruzione di macchinari;
- possibilità di utilizzo come strato tampone su acciai ad alto tenore di carbonio.
Le approvazioni indicate comprendono TÜV (12451), DB (10.014.100), DNV e CE.
Indicazioni per la conservazione e il ricondizionamento
Qualora necessario, il produttore indica un trattamento di ricondizionamento a 300–350 °C per almeno 2 ore.
Per preservare le caratteristiche degli elettrodi basici è importante seguire le corrette indicazioni di conservazione e trattamento previste dal produttore.
Informazioni aggiuntive
| Peso | 5,7 kg |
|---|---|
| Dimensioni | 50 × 10 × 10 cm |
| Brands | |
| Dimensioni | 2,0×300 mm (55-75 A), 2,5×300 mm (80-110 A), 2,5×350 mm (80-110 A), 3,2×350 mm (100-140 A), 3,2×450 mm (100-140 A), 4,0×350 mm (130-180 A), 4,0×450 mm (130-180 A), 5,0×450 mm (180-230 A), 6,0 × 450 mm (24 A) |
Ti potrebbe interessare…

Prodotti comprati insieme


Tenda per Saldatura Cubo CEPRO Capannina di Protezione in PVC Ignifugo con Strisce Rifrangenti Telaio in Acciaio


Ombrello da Saldatura CEPRO Medium Duty Ø 220 cm Pieghevole Ignifugo, Idrorepellente in Tessuto PVC 350 g/m² per Cantieri e Pipeline
Visti di recente


